电话/微信19914754015
电话/微信19914754015


【30秒速读】
-200目(小于0.074毫米)的砂金,传统重选设备基本无能为力,但不代表没有回收价值。
回收价值取决于三个数:金品位、细粒金占比、含泥量。三个数都过关,就有经济价值。
离心机是回收-200目细粒金的核心设备,配合脱泥和絮凝工艺,回收率能做到80%以上。
品位低于每吨0.3克的-200目尾矿,经济性要仔细算账。
细粒金回收的关键不是设备贵不贵,是脱泥和药剂制度对不对。
-200目是选矿行业的一个常用粒度界限,对应的是小于0.074毫米。
0.074毫米是什么概念?一根头发丝的直径大约是0.07毫米。也就是说,-200目的金粒,比一根头发丝还细。
这么细的金粒,用传统重选设备回收,确实很难。
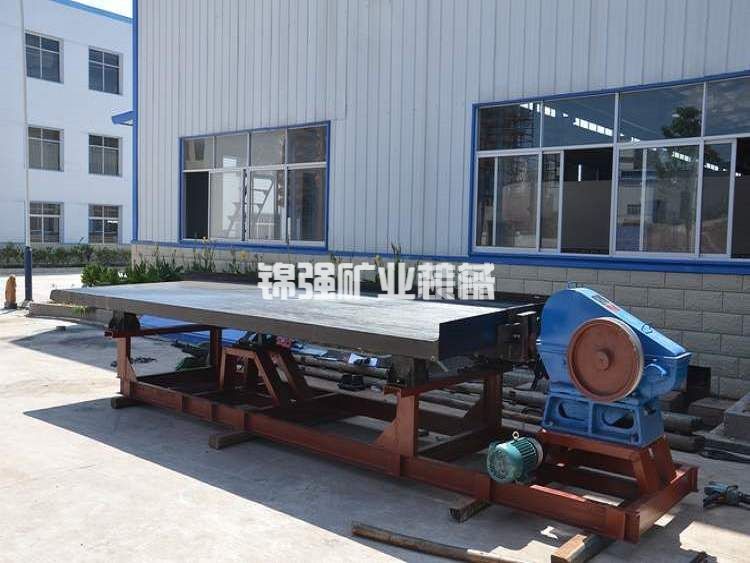
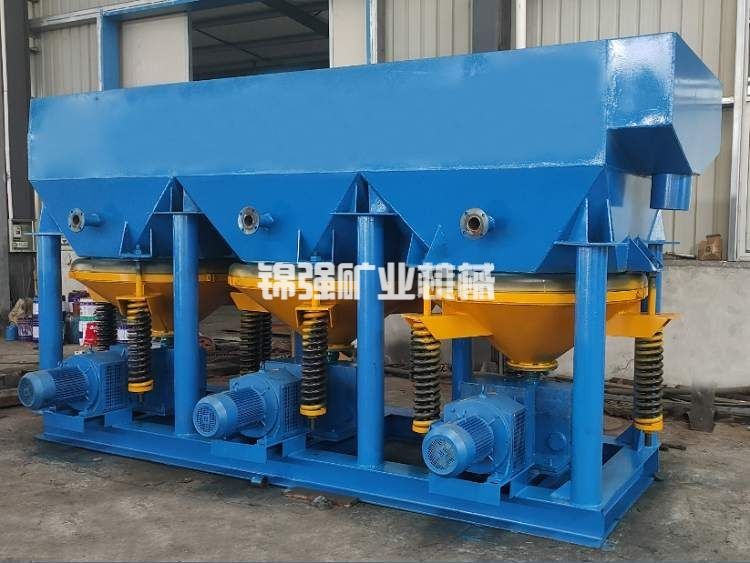
跳汰机的有效回收粒度下限是0.2毫米。摇床的有效回收粒度下限是0.074毫米。螺旋溜槽的有效回收粒度下限是0.05毫米。也就是说,-200目的金粒,跳汰机、摇床、螺旋溜槽都回收不了,或者回收率极低。
但-200目的金粒,不是回收不了。离心机对0.01毫米以上的金粒都有回收能力。絮凝浮选、油团聚等工艺,对更细的金粒也有回收能力。
-200目砂金有没有回收价值,不是看粒度,是看三个数:金品位、细粒金占比、含泥量。
第一个数:金品位
金品位是决定经济价值的第一要素。
品位低于每吨0.3克的-200目尾矿,经济性较差。每吨尾矿含金0.3克,按回收率70%计算,回收黄金0.21克。金价按每克480元计算,产值100.8元。扣除处理成本30到50元,毛利50到70元。
品位在每吨0.3到0.5克之间,经济性尚可。品位在每吨0.5克以上,经济性较好。品位在每吨1克以上,经济性很好。
第二个数:细粒金占比
细粒金占比决定了回收难度和回收成本。
如果-200目的金粒占总金量的比例低于20%,说明大部分金还是粗粒金,用重选设备就能回收,细粒金只是补充回收的对象。这种情况下,-200目细粒金的回收价值有限,但可以作为尾矿再回收的补充。
如果-200目的金粒占比超过40%,说明细粒金是主要回收对象。传统重选设备回收不了,必须上离心机或其它细粒金回收设备。这种情况下,-200目细粒金的回收价值就很高。
第三个数:含泥量
含泥量决定了脱泥成本和回收率。
含泥量在2%以下时,离心机的回收效果良好,回收率基本不受影响。含泥量到6%时,回收率下降10%到15%。含泥量到8%以上时,回收率下降超过25%。
制砂厂尾矿的含泥量往往偏高。含泥量超过6%的尾矿,必须先脱泥再上离心机。脱泥增加投资和运行成本,但能提高回收率。
回收-200目细粒金,核心设备是离心机。配合脱泥和絮凝工艺,回收率能做到80%以上。
方法一:脱泥加离心机
这是最常用的方案。
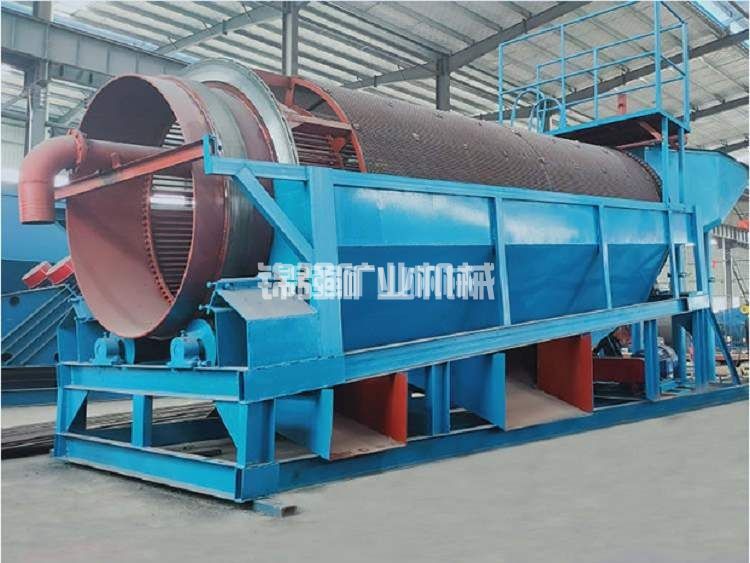
脱泥设备选用水力旋流器或螺旋分级机,把含泥量降到3%以下。脱泥后的物料进入离心机,离心机通过高速旋转产生离心力,把细粒金从矿浆中分离出来。
离心机的转速根据金粒粒度调整。细粒金占比高时,转速适当提高。离心机对0.01毫米以上的金粒都有回收能力。
离心机的精矿产率控制在0.5%到1%之间,精矿品位可以提到每吨80克以上。
脱泥加离心机的组合,回收率在80%到85%之间。
方法二:脱泥加离心机加絮凝浮选
如果金粒更细,小于0.01毫米,离心机的回收率也会下降。这时可以加絮凝浮选。
絮凝浮选是先加絮凝剂,把细粒金絮凝成较大的颗粒,再用浮选法回收。絮凝剂可以选用聚丙烯酰胺或其它高分子絮凝剂。
絮凝浮选的回收率比单纯离心机高5到10个百分点,但药剂成本增加,操作复杂。
脱泥加离心机加絮凝浮选的组合,回收率在85%到90%之间。
方法三:脱泥加离心机加油团聚
油团聚是用油类药剂把细粒金团聚成较大的颗粒,再用重选或浮选法回收。油类药剂可以选用柴油、煤油或植物油。
油团聚的回收率高,但药剂成本高,操作复杂。适合金品位较高的-200目尾矿。
脱泥加离心机加油团聚的组合,回收率在85%到92%之间。
以日处理200吨的制砂厂尾矿为例。
原砂金品位按每吨0.5克计算,-200目细粒金占比40%,含泥量6%。回收率按80%计算。
日回收黄金量等于200吨乘以0.5克每吨乘以80%,等于80克。日产值等于80克乘以480元每克,等于38400元。月产值按25天计算,等于96万元。
扣除运行成本,包括脱泥、离心机、絮凝浮选的药剂和电耗,月运行成本约5到8万元。月净增效益在88万元左右。
设备投资方面,脱泥设备、离心机、絮凝浮选系统加上管路和安装,总投资约18万元。
投资18万元,月净收益88万元,回本时间不到一周。
如果原砂金品位只有每吨0.3克,-200目细粒金占比40%,回收率80%,月净增效益在50万元左右,回本时间约十天。
如果原砂金品位只有每吨0.1克,月净增效益在17万元左右,回本时间约一个月。
实际回本周期受原砂品位、含泥量、回收率稳定性等因素影响。三到五个月回本是一个保守的、可实现的预期。
含泥量对-200目细粒金回收的影响是致命的。
含泥量在2%以下时,离心机分选效果良好,回收率基本不受影响。含泥量到6%时,回收率下降10%到15%。含泥量到8%以上时,回收率下降超过25%。
含泥量高的尾矿,脱泥设备必须排在离心机前面。脱泥设备可以选用水力旋流器或螺旋分级机。
脱泥不是辅助环节,是决定-200目细粒金回收能不能做成功的前置条件。含泥量高的尾矿,离心机里出来的精矿品位低、杂质多,后续处理负担成倍增加。
某制砂厂的实践是:原砂含泥量从7%降到3%之后,离心机精矿品位从每吨50克提高到每吨85克,回收率从65%提高到82%。脱泥做不好,后面所有设备的效果都要打折扣。
问:-200目的金粒,用摇床能回收吗?
摇床的有效回收粒度下限是0.074毫米,正好是200目。-200目的金粒,摇床的回收率很低,一般低于30%。不建议用摇床回收-200目细粒金。
问:离心机的转速怎么定?
根据金粒粒度分布确定。细粒金占比高时,转速适当提高。粗粒金占比高时,转速适当降低。建议先做粒度筛析,再确定转速。
问:絮凝浮选的药剂成本高吗?
絮凝浮选的药剂成本比单纯离心机高30%到50%。但回收率提高5到10个百分点,综合算下来,经济性可能更好。
问:-200目细粒金回收,需要氰化吗?
不一定。如果离心机和絮凝浮选的回收率能达到80%以上,可以不用氰化。如果回收率低于70%,可以考虑用氰化工艺补充回收。但氰化工艺的环保审批门槛高,要提前确认可行性。
制砂厂砂金粒度极细(-200目),还有回收的经济价值吗?
答案是有,但取决于三个数:金品位、细粒金占比、含泥量。
品位高于每吨0.3克,细粒金占比超过40%,含泥量低于6%,就有经济价值。
回收-200目细粒金的核心设备是离心机,配合脱泥和絮凝工艺,回收率能做到80%以上。
含泥量是决定成败的前置条件。含泥量超过6%,必须先脱泥。
投资十几万元,回本周期三到五个月。细粒金回收的关键不是设备贵不贵,是脱泥和药剂制度对不对。