电话/微信19914754015
电话/微信19914754015


碾金机在砂金矿和岩金矿的小型选厂中仍然有大量应用,它的碾磨和混汞或者重选功能合并在一个设备内完成,流程短,操作直观。但碾金机的湿磨作业效率往往低于设计预期,处理量上不去,磨矿细度波动大,汞板或者溜槽的回收率跟着不稳定。操作人员习惯从给矿量和水量上找原因,调整之后效果有限。碾金机湿磨提产的瓶颈通常不在给矿端,而在碾轮与碾盘的配合上。衬板的磨损状态和碾轮压力的设定直接决定了碾磨区的有效作用力,这两个环节调整到位,处理量和磨矿细度可以同时改善。
碾金机的主体是一个圆形碾盘,碾盘上装有碾轮,碾轮在碾盘上滚动,对矿石施加压力和剪切力。矿石和水从碾盘上方或者侧面给入,在碾轮和碾盘之间被碾磨。碾磨后的矿浆从碾盘边缘溢出,进入后续的重选或者混汞作业。
湿磨条件下,水在碾磨区的作用是润滑和输送。水量不足时,矿浆黏度高,矿石在碾磨区堆积,碾轮的有效压力被料层缓冲,碾磨效率下降。水量过多时,矿浆在碾磨区的停留时间短,矿石来不及被充分碾磨就排出,磨矿细度变粗。水量需要控制在碾磨区矿浆浓度合适的范围,通常在50%到70%之间。
碾金机的提产障碍集中在几个方面。碾轮压力不足时,碾轮对矿石的挤压力小,矿石主要受到剪切和摩擦作用,粗粒矿石的破碎速度慢,处理量低。碾轮压力过大时,碾轮和碾盘的磨损加快,矿浆在碾磨区被过度压实,流动性变差,同样影响处理量。碾盘转速影响矿石在碾磨区的停留时间和碾轮的滚动次数,转速偏低时处理量低,转速偏高时矿浆被甩出碾磨区,碾磨不充分。
衬板的磨损状态对碾磨效率的影响容易被忽视。碾盘衬板和碾轮衬板磨损后,碾轮与碾盘之间的间隙增大,矿石在间隙中通过时受到的压力下降。磨损不均匀时,碾磨区的压力分布不均,部分区域的矿石被过度碾磨,部分区域碾磨不足。
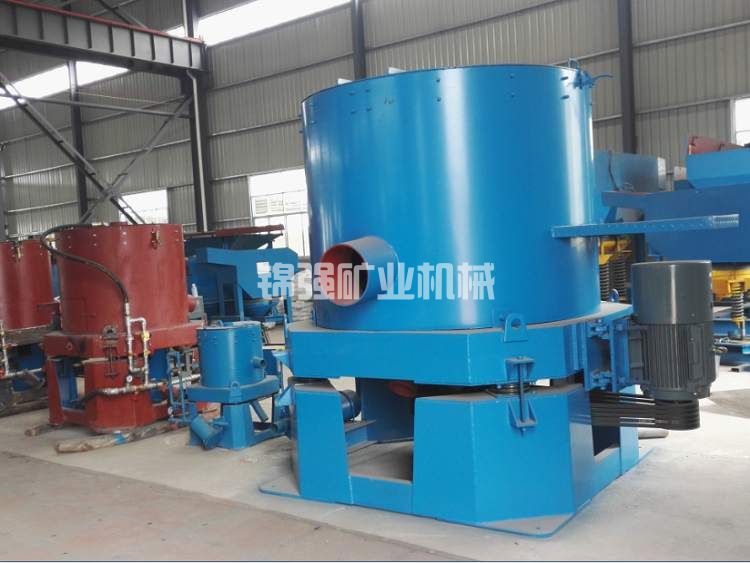
碾盘衬板和碾轮衬板是碾金机的主要磨损件。衬板的材质、形状和磨损状态直接影响碾磨区的压力分布和矿石的通过路径。
碾盘衬板通常采用高锰钢或者高铬铸铁,表面有波纹或者齿形结构。波纹或者齿形的作用是增加矿石在碾磨区的剪切力,防止矿石在碾轮下打滑。衬板磨损后,波纹或者齿形的高度降低,剪切作用减弱,矿石在碾轮下打滑的概率增加,碾磨效率下降。
碾轮衬板的磨损通常比碾盘衬板更快,因为碾轮与矿石的接触应力更高。碾轮衬板磨损后,碾轮的外径减小,碾轮与碾盘的间隙增大。间隙增大到一定程度后,矿石在间隙中通过时受到的压力不足以使其破碎,碾磨区实际上变成了一个通道,矿石只是从中间经过,没有被有效碾磨。
衬板磨损不均匀会导致碾磨区的压力分布失衡。碾盘边缘的衬板磨损通常比中心区域快,因为边缘区域的矿浆流速高,矿石的冲刷作用强。碾盘边缘衬板磨损后,边缘区域的碾轮与碾盘间隙增大,矿石在边缘区域通过时受到的碾磨作用减弱,粗粒矿石从边缘溢出,进入后续作业。
衬板的更换周期取决于矿石的磨蚀性和碾金机的运行负荷。高磨蚀性矿石的衬板寿命可能只有几个月,低磨蚀性矿石的衬板寿命可以达到一年以上。衬板磨损到原厚度的50%到60%时需要更换,继续使用会导致碾磨效率明显下降和能耗上升。
| 衬板部位 | 常用材质 | 磨损特征 | 更换判断 |
|---|---|---|---|
| 碾盘衬板 | 高锰钢、高铬铸铁 | 波纹或齿形磨平 | 齿高磨损60% |
| 碾轮衬板 | 高铬铸铁、合金钢 | 外径减小,表面凹陷 | 外径磨损5-10mm |
| 碾盘边缘衬板 | 高锰钢 | 边缘磨损快于中心 | 边缘厚度磨损50% |
碾轮压力是碾金机湿磨提产的核心参数。压力不足时碾磨效率低,压力过大时磨损快、矿浆流动性差。压力调节的目标是在保证磨矿细度的前提下,把处理量提到最高,同时控制磨损速率。
碾轮压力的施加方式主要有弹簧加压、液压加压和重力加压。弹簧加压通过压缩弹簧对碾轮施加向下的压力,压力大小通过弹簧的压缩量调节。弹簧加压的结构简单,压力调节范围有限,适合小型碾金机。液压加压通过液压缸对碾轮施加压力,压力大小通过液压系统的溢流阀调节。液压加压的压力调节范围大,可以在运行中调整,适合中大型碾金机。重力加压依靠碾轮自身的重量施加压力,压力固定,无法调节,只适合对处理量要求不高的小型设备。
碾轮压力的设定需要根据矿石的硬度和粒度确定。硬度高的矿石需要更高的碾轮压力才能有效破碎,硬度低的矿石压力可以适当降低,减少磨损。给矿粒度粗时,碾轮压力需要提高,保证粗粒矿石在碾磨区被充分破碎。给矿粒度细时,压力可以降低,避免过度碾磨。
碾轮压力的调节需要与碾盘转速配合。转速偏低时,矿石在碾磨区的停留时间长,碾轮压力可以适当降低。转速偏高时,矿石在碾磨区的停留时间短,碾轮压力需要提高,保证在短时间内完成破碎。
压力调节的效果通过处理量、磨矿细度和能耗来评价。处理量提高、磨矿细度稳定、单位处理量的能耗下降,说明压力设定合理。处理量下降或者磨矿细度变粗,说明压力不足。磨损速率加快或者矿浆在碾磨区堆积,说明压力过大。
碾金机湿磨提产需要从给矿、水量、转速和压力四个方面协同调整,任何单一参数的调整效果都有限。
给矿量的调整需要与碾磨能力匹配。给矿量过大时,碾磨区的料层增厚,碾轮的有效压力被料层缓冲,矿石的破碎效果下降。给矿量过小时,碾磨区的料层太薄,碾轮与碾盘直接接触,磨损加快。给矿量需要控制在碾磨区料层厚度合适的范围,料层厚度通常为碾轮与碾盘间隙的1到2倍。
水量的调整影响矿浆在碾磨区的流动性和停留时间。水量偏少时,矿浆黏度高,流动性差,矿石在碾磨区停留时间长,磨矿细度细但处理量低。水量偏多时,矿浆黏度低,流动性好,矿石在碾磨区停留时间短,处理量高但磨矿细度粗。水量需要根据给矿量和磨矿细度要求调整,找到处理量和细度的平衡点。
转速的调整影响碾轮在碾盘上的滚动次数和矿石的停留时间。转速偏低时,碾轮滚动次数少,矿石的破碎机会少,处理量低。转速偏高时,矿浆被快速甩出碾磨区,矿石的停留时间短,磨矿细度粗。转速需要根据碾金机的规格和矿石性质设定,通常在临界转速的60%到80%之间。
压力的调整是提产的关键。在给矿量、水量和转速确定后,调整碾轮压力可以改变碾磨区的破碎强度。压力提高后,处理量可以适当增加,但磨损速率加快。压力降低后,磨损减缓,但处理量下降。压力设定需要在处理量和磨损之间找到经济平衡点。
衬板的材质和形状影响碾磨效率和使用寿命。材质的选择需要平衡耐磨性和韧性,形状的设计需要优化碾磨区的压力分布和矿石的通过路径。
高铬铸铁的硬度高,耐磨性好,但韧性偏低,在冲击负荷下容易开裂。高锰钢的韧性好,在冲击负荷下表面硬化,耐磨性提高,但初始硬度低。碾盘衬板通常采用高锰钢,因为碾盘衬板受到的冲击负荷较大。碾轮衬板通常采用高铬铸铁,因为碾轮衬板受到的磨损更严重。
衬板形状的优化可以减少矿石在碾磨区的打滑。碾盘衬板的波纹或者齿形角度需要根据矿石的摩擦特性设计。角度偏大时,矿石在碾轮下的剪切力大,但矿石容易在波纹之间堆积。角度偏小时,剪切力不足,矿石打滑。碾轮衬板的表面可以设计成凹坑或者条纹,增加与矿石的摩擦力。
衬板的安装方式影响更换效率和碾磨区的平整度。分块安装的衬板更换方便,但接缝处容易松动,影响碾磨区的平整度。整体安装的衬板平整度好,但更换时需要拆卸碾轮,工作量大。实际应用中,碾盘衬板通常采用分块安装,碾轮衬板采用整体安装。
问:碾金机湿磨提产,先调压力还是先换衬板?
答:先检查衬板的磨损状态。如果衬板磨损已经接近更换极限,换衬板的效果比调压力更明显。衬板更换后,碾轮与碾盘的间隙恢复,压力调节的余地更大。如果衬板磨损不严重,再调整碾轮压力和给矿量。
问:碾轮压力调高后,处理量反而下降,是什么原因?
答:压力过高时,矿浆在碾磨区被过度压实,流动性变差,矿石在碾磨区的移动速度下降,处理量反而降低。同时,压力过高导致碾轮和碾盘的磨损加快,间隙增大,碾磨效率进一步下降。压力调整需要逐步进行,每次调整后观察处理量和磨矿细度的变化。
问:碾金机的衬板多久更换一次?
答:更换周期取决于矿石的磨蚀性和运行负荷。高磨蚀性矿石,衬板寿命可能只有3到6个月。低磨蚀性矿石,衬板寿命可以达到12到18个月。碾盘边缘衬板的磨损比中心区域快,可以单独更换边缘衬板,不必整套更换。
问:碾金机湿磨的给矿浓度控制在多少合适?
答:给矿浓度通常在50%到70%之间。矿石密度大、粒度粗时,浓度取高值。矿石密度小、粒度细时,浓度取低值。浓度过高时矿浆黏度大,流动性差。浓度过低时矿石在碾磨区的停留时间短,磨矿细度粗。
问:碾金机的转速可以调吗?
答:部分碾金机的转速可以通过变频器调整。转速调整影响矿石在碾磨区的停留时间和碾轮的滚动次数。转速提高后处理量增加,但磨矿细度变粗。转速降低后磨矿细度提高,但处理量下降。转速调整需要与压力调整配合,找到处理量和细度的平衡点。